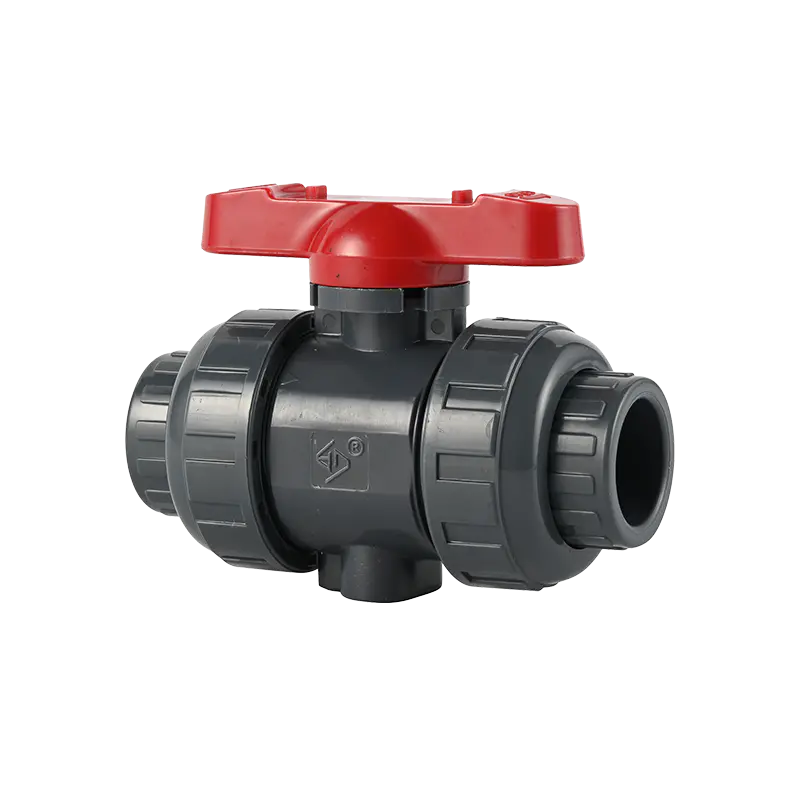
Dua injap bola PVC boleh meninggalkan gudang yang sama, membawa tanda DN50 yang sama, angka 16 bar yang sama dicetak pada pemegang, dan masih berkelakuan seperti dua produk yang sama sekali berbeza. Salah satu daripadanya tahan gelembung selama sepuluh tahun dos kaustik. Yang lain mula menangis di batang pada tahun dua dan merampas pepejal menjelang tahun empat. Tiada apa-apa di luar memberitahu anda yang mana yang anda beli.
Jurang tunggal itulah yang ada di sebalik persoalan, "adakah semua injap bola PVC mempunyai kualiti yang sama?" Jawapan yang jujur adalah tidak, dan sebabnya tidak misteri. Mereka hidup dalam resin, acuan, sebatian tempat duduk, meterai batang, ketebalan dinding, dan sama ada sesiapa benar-benar menguji injap sebelum ia masuk ke dalam karton. Di bawah ialah pandangan pengeluar tentang perubahan antara injap komoditi dan injap perindustrian, cara membezakannya sebelum anda membeli, dan di mana kos sebenar injap murah berakhir.
Gred damar Merupakan Pembolehubah Kualiti Pertama dan Terbesar
Injap bola PVC diacu daripada keluarga kecil termoplastik: UPVC, CPVC, PPH, PVDF dan FRPP. Di dalam setiap nama tersebut, resin itu sendiri berbeza jauh lebih daripada yang diharapkan oleh kebanyakan pembeli. Penukar boleh membeli kompaun dara dengan nilai K yang didokumenkan dan sijil kelompok, atau ia boleh membeli kimpalan semula daripada kilang pemprosesan semula untuk sebahagian kecil daripada harga. Kedua-dua bahan membentuk injap yang kelihatan betul di atas rak.
Perbezaan muncul kemudian. Regrind telah pun melalui sekurang-kurangnya satu sejarah haba. Rantai polimer telah dipendekkan, pakej penstabil dan pelincir tidak dapat diramalkan, dan aliran regrind jarang diisih dengan bersih mengikut gred. Kekuatan impak boleh jatuh sebanyak 30 hingga 50 peratus berbanding dengan resin dara jenis nominal yang sama. Injap regrind melepasi ujian kilang pada suhu bilik. Ia tidak bertahan lima tahun berbasikal pam dan tukul air.
Kompaun dara juga penting untuk rintangan kimia. Regrind kerap tercemar dengan sisa daripada apa jua produk sebelumnya: talian penyemperitan paip, jaket kabel, pemasangan kitar semula. Sisa tersebut mencipta tapak yang lemah di mana media agresif menyerang dinding. Untuk tugas air bersih ini jarang kelihatan. Untuk natrium hipoklorit, asid sulfurik atau ferik klorida, ia menentukan berapa lama injap bertahan.
Semakan praktikal: minta sijil kumpulan resin dan rekod pemeriksaan masuk. Pengilang yang membeli kompaun dara akan mempunyai kedua-duanya. Pengilang yang menjalankan regrind biasanya akan mempunyai pesanan pembelian dan tidak banyak lagi.
Toleransi Acuan, Ketebalan Dinding dan Geometri Bola
Badan injap bola PVC bukanlah bongkah plastik pepejal. Ia adalah bekas tekanan dengan ketebalan dinding yang dikira, lokasi pintu gerbang yang direka untuk mengalihkan garisan kimpalan dari zon tegasan tertinggi, dan kitaran penyejukan yang menentukan sama ada bahagian itu mengecut secara sekata atau meleding. Potong ketebalan dinding sebanyak 12 peratus untuk menjimatkan resin dan injap masih melepasi ujian cangkang 1.5x pada suhu bilik. Ia gagal pada 55 darjah Celsius di bawah tekanan yang sama.
Ketebalan dinding ialah spesifikasi yang paling mudah untuk disahkan dan yang paling kerap ditinggalkan dalam pesanan pembelian. Angkup pada dinding badan dan pada sambungan hujung memberitahu anda dalam masa seminit sama ada anda menerima produk yang anda percaya anda beli.
Bola adalah bahagian ketepatan, dan di sinilah injap murah kehilangan prestasinya secara senyap-senyap. Kebulatan bola pada injap industri yang baik dipegang pada kira-kira 0.05 mm merentasi jalur pengedap. Kekasaran permukaan pada kawasan pengedap biasanya dinyatakan pada Ra 0.8 mikrometer atau lebih halus. Injap dengan bola yang 0.2 mm daripada bulat masih mengelak apabila baru, kerana tempat duduknya cukup lembut untuk menyesuaikan diri. Selepas beberapa ribu kitaran tempat duduk mengambil set kekal dan injap mula menitis.
Habis batang dan tork kendalian tergolong dalam perbualan yang sama. Batang yang tidak sepusat meletakkan beban tidak sekata pada gelang-O setiap kali pemegang berpusing. Itulah sebabnya satu injap terasa kaku di luar kotak dan menjadi lebih teruk, manakala satu lagi injap dengan saiz yang sama masih berputar dengan dua jari selepas lima tahun berkhidmat.
Resin
Kompaun dara dengan sijil kelompok berbanding penyusunan semula yang tidak diisih. Keputusan tunggal ini menetapkan siling pada kekuatan hentaman dan rintangan kimia.
Geometri
Ketebalan dinding, penempatan garisan kimpalan, kebulatan bola dan ketumpatan batang. Tiada satu pun daripada mereka yang kelihatan, semuanya boleh diukur.
Pengedap
Tempat duduk PTFE atau TPE, cincin O batang berkembar atau tunggal, sokongan galas di bahagian bawah batang. Di sinilah kebocoran bermula.
Menguji
Pemeriksaan pensampelan berbanding ujian cangkang dan tempat duduk 100 peratus. Rekod ujian adalah satu-satunya bukti bahawa injap sebenarnya telah diperiksa.
Kompaun Tempat Duduk dan Pengedap Batang Tentukan Sama ada Injap Benar-benar Mati
Tempat duduk adalah bahagian yang sebenarnya menghentikan aliran, dan ia adalah bahagian yang paling terdedah kepada keputusan penjimatan kos. Kos kerusi PTFE beberapa kali ganda berbanding kos kerusi TPE tujuan umum. Pada dulang bahagian, kedua-duanya kelihatan seperti cincin putih.
PTFE ialah pilihan lalai untuk perkhidmatan kimia kerana ia menentang hampir segala-galanya dan mempunyai pekali geseran yang rendah, yang terus menurunkan tork operasi. Ia juga lebih sukar, jadi ia memerlukan bola yang lebih siap untuk dimeterai dengan betul. Tempat duduk TPE yang lembut akan mengelak pada bola yang kasar, itulah sebabnya beberapa injap kos rendah kelihatan berfungsi dengan baik pada mulanya. TPE juga membengkak apabila bersentuhan dengan pelarut dan minyak, dan tempat duduk yang bengkak menolak bola dari garis tengahnya, yang meningkatkan tork dan mempercepatkan haus.
Pengedap batang adalah keputusan reka bentuk yang berasingan. Cincin O tunggal dalam alur biasa adalah minimum. Injap industri biasanya menggunakan susunan cincin O berkembar dengan sandaran, kadangkala dengan trunnion bawah atau permukaan galas sekunder supaya batang disokong di dua tempat dan bukannya satu. Perincian ini boleh dilihat pada lukisan berpotongan, dan ia adalah salah satu perkara pertama yang hilang apabila injap direka bentuk terbalik untuk mencapai titik harga.
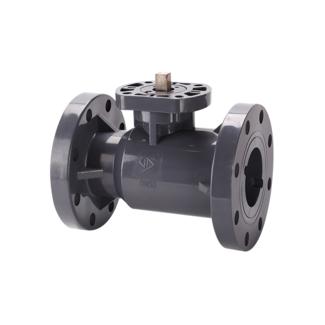
Pembinaan badan juga penting. Injap sekeping tidak mempunyai sambungan badan untuk bocor, itulah sebabnya reka bentuk bebibir satu keping menjadi standard untuk tugas kimia selepas ia diperkenalkan pada awal 1990-an. Injap tiga keping boleh diservis di tempatnya tanpa memotong paip, yang penting pada gelincir dan manifold di mana pembongkaran talian adalah mahal. Kedua-duanya adalah pilihan kejuruteraan yang sah. Apa yang tidak sah ialah badan dua keping dengan sambungan kimpalan pelarut yang dibentangkan sebagai bersamaan dengan acuan satu keping.
Spesifikasi untuk Dibandingkan Bersebelahan Sebelum Anda Meluluskan Sampel
Apabila dua sebut harga berbeza sebanyak 40 peratus pada nombor bahagian nominal yang sama, jurang hampir tidak pernah berlaku dalam buruh pemesinan. Ia adalah dalam parameter ini. Cetak jadual, serahkan kepada pembekal, dan minta mereka mengisi nilai sebenar dengan rekod sokongan.
Jadual 1. Parameter yang memisahkan injap bola PVC komoditi daripada injap gred industri. Nilai yang ditunjukkan ialah julat biasa; mengesahkan terhadap lukisan dan rekod ujian pembekal.
Parameter
Injap ekonomi
Injap gred industri
Mengapa ia penting
Sumber resin
Campuran semula, tiada rekod kelompok
Kompaun dara dengan nilai K dan sijil kelompok
Kekuatan impak dan rintangan kimia yang berulang
Ketebalan dinding badan
10 hingga 15 peratus di bawah lukisan
Seperti dalam lukisan, disahkan oleh pemeriksaan masuk
Tekanan pecah dan rintangan rayapan jangka panjang
Kebulatan bola
0.15 hingga 0.25 mm daripada pusingan
0.05 mm atau lebih baik merentasi jalur pengedap
Sentuhan tempat duduk dan penutupan bebas kebocoran sepanjang beribu-ribu kitaran
Kemasan permukaan bola
Ra 1.6 hingga 3.2 mikrometer
Ra 0.8 mikrometer atau lebih halus
Kadar haus tempat duduk dan tork operasi
Bahan tempat duduk
TPE, gred tidak disahkan
PTFE, ketumpatan dan dimensi diperiksa
Bengkak, serangan kimia dan konsistensi pengedap
Meterai batang
Cincin O tunggal, alur biasa
Cincin O berkembar dengan sandaran, sokongan galas bawah
Tangisan batang dan rintangan beban sampingan
Ujian tekanan
Pensampelan AQL pada tekanan berkadar 1.0x
100 peratus ujian cangkang dan tempat duduk pada 1.5x dan 1.1x
Kadar kegagalan medan dan pendedahan waranti
Kebolehkesanan
tiada
Nombor rongga, kod kelompok, rekod ujian
Keupayaan untuk menyiasat dan menyelesaikan tuntutan
Pembekal yang tidak dapat menghasilkan nilai untuk lajur sebelah kanan tidak semestinya berbohong. Mereka mungkin tidak tahu, kerana mereka membeli injap siap daripada perantara dagangan daripada membentuknya. Itu adalah maklumat yang berguna dengan sendirinya.
Penilaian Tekanan Jatuh Dengan Suhu, dan Kebanyakan Pembeli Tidak Pernah Menggunakan Pembetulan
Injap bercop 16 bar diberi nilai 16 bar pada 20 darjah Celsius, dengan air, dalam keadaan statik. Nombor itu tidak sah pada 60 darjah. Penarafan tekanan termoplastik mengikut lengkung menurun, dan lengkungnya curam. Untuk UPVC, tekanan kerja yang boleh digunakan pada 60 darjah Celsius adalah kira-kira 35 hingga 40 peratus daripada angka 20 darjah. CPVC memanjangkan julat yang boleh digunakan ke atas, tetapi bentuk lengkung yang sama digunakan.
Akibat praktikal adalah mudah. Jika talian berjalan pada 55 darjah Celsius dan sistem dilindungi oleh injap pelega yang ditetapkan pada 10 bar, injap UPVC 16 bar standard tidak mencukupi. Pemilihan yang betul ialah sama ada badan yang dinilai lebih tinggi atau bahan yang berbeza. Memilih pada angka 20 darjah sahaja adalah salah satu ralat spesifikasi yang paling biasa dalam paip termoplastik.
Terdapat kesan kedua yang mudah terlepas pandang. Berbasikal terma berulang melonggarkan pramuat tempat duduk. Injap yang mengelak dengan sempurna pada hari pertama pada suhu ambien boleh mula melepasi sejumlah kecil media selepas dua ratus kitaran pemanasan dan penyejukan, walaupun tiada apa-apa yang nampak gagal. Reka bentuk injap industri mengimbangi dengan menggunakan tempat duduk bertenaga spring atau poket tempat duduk yang lebih dalam yang mengekalkan tekanan sentuhan apabila bahan mengendur.
Keserasian Kimia Adalah Lengkung, Bukan Jawapan Ya-atau-Tidak
Carta rintangan yang menyenaraikan bahan sebagai "tahan" kepada bahan kimia adalah titik permulaan, bukan spesifikasi. Prestasi sebenar bergantung pada kepekatan, suhu dan masa pendedahan. UPVC mengendalikan asid sulfurik cair pada suhu ambien dengan selesa. Naikkan suhu kepada 60 darjah Celsius dan bahan yang sama mula lembut dan kehilangan keupayaan tekanan. Natrium hipoklorit ialah contoh yang baik bagi medium yang menyerang beberapa gred pada kepekatan melebihi 12 peratus sambil membiarkannya tidak disentuh di bawah ambang tersebut.
Dua mod kegagalan paling penting dalam injap termoplastik. Yang pertama ialah serangan kimia pada polimer itu sendiri, yang kelihatan sebagai bengkak, perubahan warna, atau kehilangan kekuatan mekanikal. Yang kedua ialah resapan dan retak tegasan persekitaran, di mana medium meresap ke dalam bahan dan bahagian retak di bawah beban, selalunya pada pemasangan atau kepekatan tegasan dan bukannya di tengah dinding.
Pembekal yang bertanggungjawab akan bertanya empat soalan sebelum mengesyorkan injap: apakah medium, pada kepekatan apa, pada suhu dan pada tekanan. Jika pembekal memetik injap tanpa bertanya soalan tersebut, mereka menjual nombor alat ganti dan bukannya penyelesaian. Nilai untuk julat injap bola termoplastik industri hendaklah sentiasa disahkan terhadap data rintangan kimia pengeluar pada suhu operasi sebenar, bukan pada ambien.
Apakah Dekad Pembuatan Injap Termoplastik Sebenarnya Mengajar Anda
Beberapa perbezaan kualiti hanya menjadi jelas selepas anda melihat injap beroperasi di lapangan selama dua puluh atau tiga puluh tahun. Ningbo Baodi Plastic Valve Co., Ltd. menjejaki sejarahnya hingga 1979, apabila kilang pendahulunya membina salah satu injap diafragma plastik pertama yang dihasilkan di China; reka bentuk itu melepasi penilaian teknikal yang dianjurkan oleh bekas Kementerian Industri Kimia pada tahun 1983. Pada tahun 1992 syarikat itu membangunkan injap bola bebibir satu keping, reka bentuk badan yang kemudiannya menjadi salah satu format injap plastik yang paling banyak digunakan dalam pemprosesan kimia kerana ia menghilangkan sendi badan sepenuhnya.
Pengajaran daripada tempoh itu masih membentuk rupa injap yang dibina dengan baik hari ini. Binaan bebibir satu keping wujud kerana sambungan badan berbolted dan dikimpal pelarut merupakan laluan kebocoran yang dominan dalam perkhidmatan agresif. Pengedap batang berkembar wujud kerana gelang-O tunggal gagal pada batang jauh lebih kerap daripada di tempat duduk. Margin ketebalan dinding wujud kerana jurutera loji terus melaporkan kegagalan rayapan dalam talian yang telah berjalan selama sedekad.
Pada tahun 2006, syarikat itu berkembang ke dalam paip dan kelengkapan termoplastik industri dan menjadi salah satu pengeluar domestik terawal yang menggunakan CPVC pada paip dan injap gred industri. Gabungan itu — injap, paip dan kelengkapan daripada satu sistem pengeluaran — lebih penting daripada yang disangkakan, kerana antara muka antara sambungan hujung injap dan pemasangan paip adalah tempat sebahagian besar kebocoran medan berpunca.
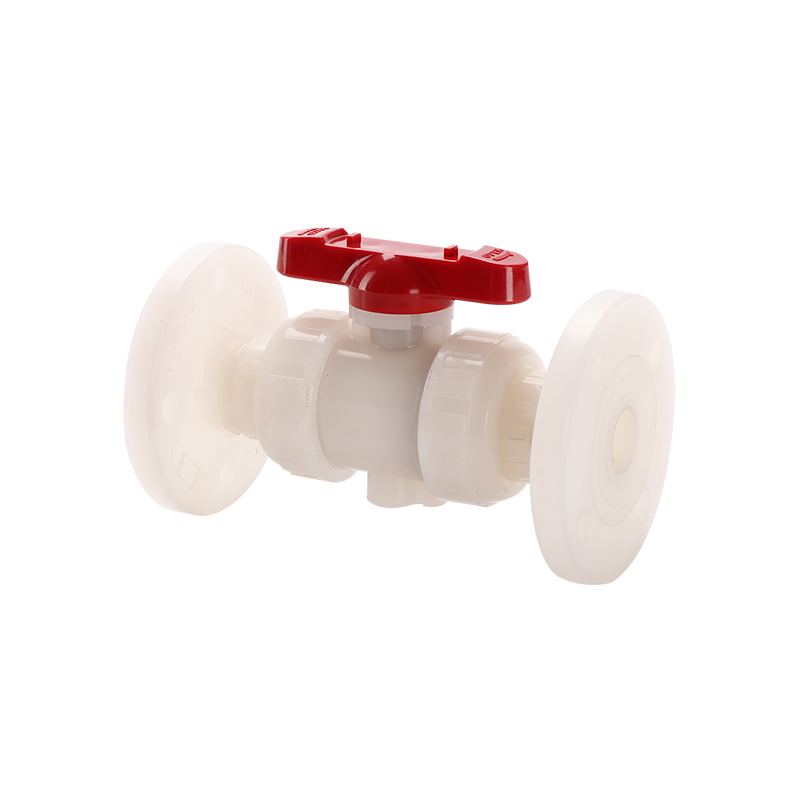
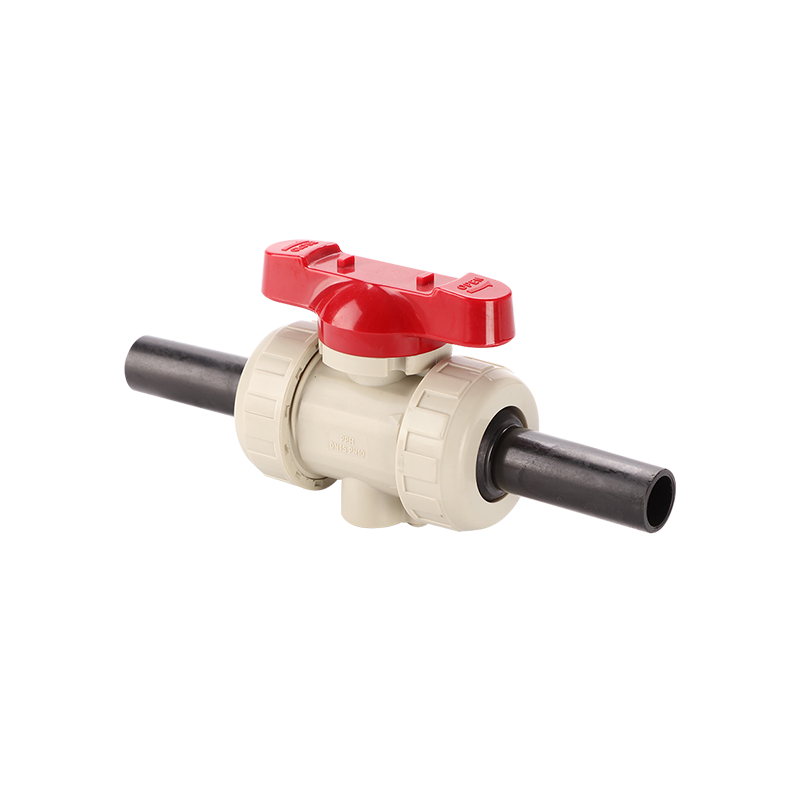
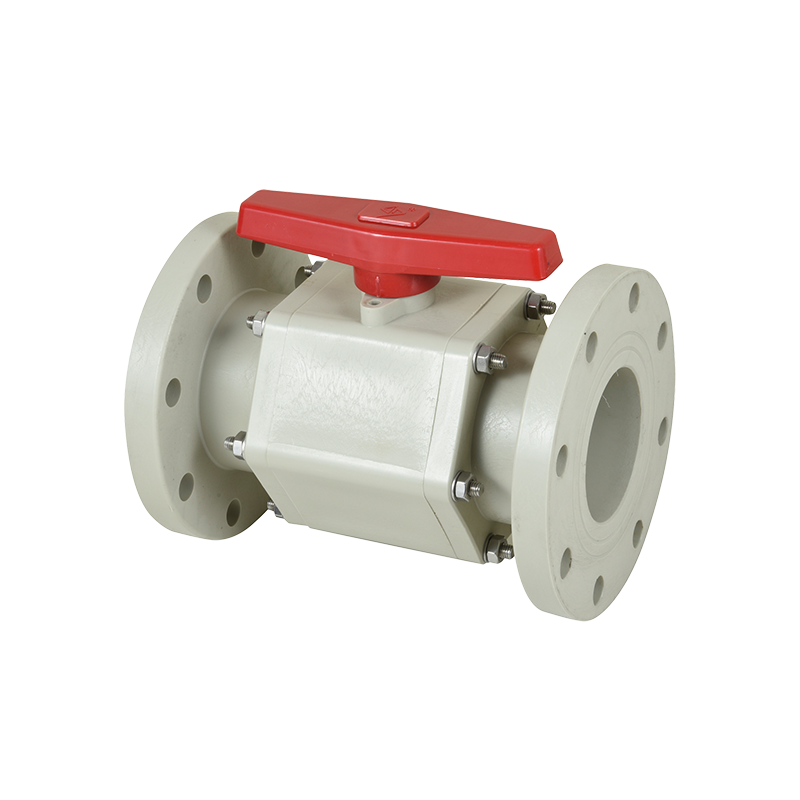
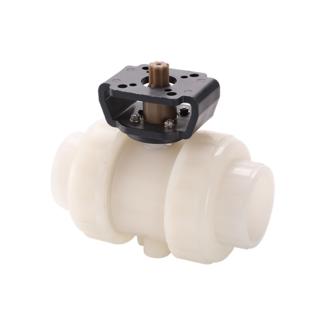
Ketiga-tiga gaya badan itu merangkumi kebanyakan tugas industri. Format bebibir adalah lalai untuk talian kimia kekal. Format kesatuan sebenar membolehkan injap dikeluarkan dan diservis tanpa memotong paip, yang memendekkan tingkap penyelenggaraan pada gelincir. Format tiga keping mendedahkan bola dan tempat duduk untuk pemeriksaan tanpa mengeluarkan badan dari garisan.
Data Ujian Tekanan Mengasingkan Injap Perindustrian Daripada Salinan Katalog
Setiap injap bebola PVC hendaklah diuji cangkerang pada 1.5 kali tekanan terkadar dan tempat duduk diuji pada tekanan terkadar 1.1 kali. Persoalannya ialah sama ada setiap injap diuji, atau hanya sampel daripada setiap kumpulan. Pemeriksaan pensampelan ialah strategi pengeluaran yang sah, tetapi ia bukan produk yang sama seperti ujian 100 peratus, dan perbezaan harga mencerminkannya.
Parameter ujian juga penting. Pintasan biasa adalah untuk memendekkan masa penahanan daripada tempoh yang ditentukan kepada beberapa saat, yang membolehkan injap dengan kebocoran kecil melepasi. Satu lagi ialah menguji dengan udara dan bukannya air, kerana kebocoran udara lebih sukar untuk dikesan pada tekanan rendah dan lebih mudah untuk diketepikan. Minta format rekod ujian dan masa penahanan sebelum anda menganggap sijil itu bermakna apa yang anda fikirkan.
Piawaian yang berkaitan untuk injap termoplastik termasuk ISO 9393 untuk injap industri, DIN 3441 untuk injap plastik dalam sistem paip, dan ASTM D1599 dan D3139 untuk paip plastik dan ujian tekanan. Pengilang yang merujuk piawaian ini seharusnya dapat menunjukkan kepada anda klausa khusus yang mereka uji, bukan hanya nombor standard pada sijil.
Kebolehkesanan menutup gelung. Nombor rongga yang dicop pada badan memberitahu anda acuan yang menghasilkannya. Kod kelompok pada karton memberitahu anda lot resin yang digunakan. Tanpa dua maklumat tersebut, kegagalan medan tidak boleh disiasat dan ia akan dikaitkan dengan "ralat pemasangan" secara lalai. Itu adalah risiko komersial sebenar, bukan hanya risiko teknikal.
Pemeriksaan Pembekal dan Kilang Yang Mengurangkan Risiko Penyumberan
Folder sijil pembekal adalah titik permulaan, bukan pengganti untuk melihat barisan pengeluaran. Sijil sistem pengurusan kualiti seperti ISO 9001, ISO 14001 dan ISO 45001 mengesahkan bahawa sistem wujud. Mereka tidak mengesahkan bahawa sistem digunakan pada injap yang anda beli.
Perkara yang perlu dilihat semasa lawatan kilang atau audit jauh:
Berapakah bilangan mesin pengacuan suntikan yang menyediakan saluran injap, dan sama ada acuan itu dimiliki oleh pengilang atau oleh pihak ketiga.
Sama ada resin yang masuk diperiksa dan direkodkan, dengan sampel yang disimpan setiap kelompok.
Sama ada terdapat bangku ujian tekanan dalaman dengan rekod penentukuran, atau sama ada pembekal bersandar pada jaminan lisan.
Sama ada komponen bola dan batang dihasilkan secara dalaman atau dibeli daripada subkontraktor, dan cara subkontraktor itu layak.
Sama ada injap siap disimpan dalam persekitaran terkawal, kerana pendedahan UV merendahkan PVC dari semasa ke semasa.
Sama ada pengilang memegang lesen pembuatan komponen paip tekanan nasional, yang merupakan keperluan kawal selia dalam sesetengah pasaran untuk produk yang digunakan dalam sistem tekanan.
Jika kilang tidak mempunyai kawalan ini, risiko penyumberan beralih sepenuhnya kepada pembeli. Risiko itu tidak selalu kelihatan dalam harga unit. Ia biasanya muncul sebagai pemberhentian talian, penolakan kelompok di pelabuhan, atau tuntutan waranti lapan belas bulan selepas pemasangan — kos yang jarang ditunjukkan dalam pesanan pembelian.
Kesilapan Membeli Yang Kos Lebih Daripada Injap Itu Sendiri
Kesilapan pertama adalah membeli pada penampilan. Injap yang secara dimensi sama dengan sampel rujukan masih boleh berbeza dalam resin, sebatian tempat duduk dan ketebalan dinding. Kelulusan berasaskan rupa ialah cara injap kos rendah memasuki spesifikasi.
Kesilapan kedua ialah melangkau sampel yang disimpan. Simpan sampel emas yang diluluskan dengan kod kelompok, dan bandingkan setiap penghantaran dengannya. Ini ialah proses sepuluh minit yang menghapuskan kebanyakan hujah tentang sama ada produk telah berubah.
Kesilapan ketiga ialah menganggap sebut harga termurah sebagai garis dasar dan merundingkan segala-galanya hingga ke atasnya. Ini memaksa pembekal yang jujur untuk mengalih keluar dengan tepat ciri yang menjadikan injap mereka berfungsi: gred tempat duduk, reka bentuk pengedap batang dan ujian tekanan penuh. Produk yang dihasilkan selalunya kelihatan sama dan berkelakuan sama sekali berbeza.
Kesilapan keempat ialah menukar pembekal tanpa melayakkan semula produk. Sumber baharu dengan nombor bahagian yang sama ialah produk baharu. Jalankan proses kelulusan sampel yang sama, termasuk ujian tekanan dan semakan keserasian kimia jika permohonan itu agresif.
Kesilapan kelima ialah mengabaikan perbezaan antara pengilang dan syarikat perdagangan. Pengilang boleh menjawab soalan teknikal tentang bahan tempat duduk dan pengedap batang. Sebuah syarikat perdagangan biasanya memajukan soalan dan mengembalikan jawapan anggaran. Apabila aplikasi itu kritikal, perbezaan itu menentukan sama ada anda menerima penyelesaian atau penghantaran.
Soalan Lazim
Adakah semua injap bola PVC mempunyai kualiti yang sama?
Tidak. Kualiti sangat berbeza antara sumber, walaupun nombor bahagian dan dimensi sepadan. Pembolehubah utama ialah gred resin, ketebalan dinding, kebulatan dan kemasan bola, bahan tempat duduk, reka bentuk pengedap batang, dan sama ada injap diuji tekanan secara individu. Dua injap boleh kelihatan sama di atas bangku dan berkelakuan berbeza sepenuhnya selepas dua tahun dalam perkhidmatan.
Mengapa PVC dara penting dalam injap bola?
Kompaun dara mempunyai berat molekul yang diketahui, pakej aditif terkawal, dan tiada pencemaran daripada pemprosesan sebelumnya. Regrind telah melalui sekurang-kurangnya satu kitaran haba, yang memendekkan rantai polimer dan mengurangkan kekuatan hentaman. Dalam perkhidmatan kimia yang agresif, regrind juga memperkenalkan titik lemah di mana medium menyerang dinding. Perbezaannya tidak kelihatan, tetapi ia memendekkan hayat perkhidmatan dalam tekanan dan aplikasi berbasikal.
Bagaimanakah saya boleh mengetahui sama ada injap yang saya terima dibuat daripada regrind?
Pemeriksaan visual jarang memberikan jawapan yang pasti, kerana pengacuan rerind yang baik boleh kelihatan diterima. Laluan yang boleh dipercayai ialah dokumentasi: minta sijil kumpulan resin dan rekod pemeriksaan masuk. Anda juga boleh membandingkan gelagat impak dengan menjatuhkan badan injap sampel ke lantai keras dari ketinggian terkawal dan membandingkan hasilnya dengan sampel dara yang diketahui. Ujian itu kasar tetapi mendedahkan apabila perbezaannya besar.
Adakah PTFE sentiasa bahan tempat duduk yang terbaik?
PTFE ialah lalai yang tepat untuk perkhidmatan kimia kerana rintangannya yang luas dan geseran yang rendah, tetapi ia memerlukan bola yang siap dengan baik untuk mengelak. Dalam aplikasi air bersih pada suhu sederhana, tempat duduk TPE yang ditentukan dengan betul boleh berfungsi dengan baik selama bertahun-tahun. Masalahnya ialah banyak injap kos rendah menggunakan TPE tanpa menyatakan gred, yang bermaksud tempat duduk boleh membengkak atau mengeras tanpa diduga jika bersentuhan dengan minyak dan pelarut.
Mengapa injap saya bocor di batang dan bukannya di tempat duduk?
Kebocoran batang biasanya menunjukkan masalah reka bentuk pengedap atau beban sisi pada batang. Cincin O tunggal dalam alur biasa mempunyai kapasiti terhad untuk mengimbangi kehabisan batang, kitaran haba dan operasi berulang. Cincin O berkembar dengan sandaran, digabungkan dengan permukaan galas di bahagian bawah batang, mengagihkan beban dan mengekalkan tekanan sentuhan. Kebocoran batang lebih kerap berlaku pada injap yang dibina pada harga berbanding injap yang dibina pada lukisan.
Adakah penarafan tekanan yang lebih tinggi sentiasa bermakna kualiti yang lebih baik?
Tidak. Penarafan yang dicetak pada pemegang adalah angka nominal pada 20 darjah Celsius. Injap boleh membawa penarafan nominal yang tinggi dan masih berfungsi dengan buruk jika ketebalan dinding nipis, tempat duduknya lembut, atau pengedap batang adalah minimum. Penarafan hendaklah dibaca bersama-sama dengan keluk penurunan nilai, rekod ujian dan spesifikasi bahan.
Mengapakah penarafan tekanan pada injap saya tidak sepadan dengan apa yang sebenarnya dilihat oleh talian?
Penarafan tekanan termoplastik jatuh apabila suhu meningkat. Injap berkadar 16 bar pada 20 darjah Celsius hanya boleh digunakan pada 6 bar pada 60 darjah Celsius. Banyak ralat spesifikasi datang daripada membandingkan penarafan injap terhadap tekanan sistem tanpa menggunakan pembetulan suhu. Sentiasa periksa jadual penyusutan pengeluar untuk medium dan suhu sebenar.
Bagaimanakah saya membandingkan dua pembekal secara adil?
Hantar kedua-dua soal selidik teknikal yang sama meliputi sumber resin, ketebalan dinding, bulatan bola, bahan tempat duduk, reka bentuk meterai batang, kaedah ujian dan kebolehkesanan. Kemudian minta sampel yang diluluskan daripada setiap satu dan jalankan tekanan dan ujian berbasikal yang sama. Harga mestilah pembolehubah terakhir yang anda bandingkan, bukan yang pertama, kerana penjimatan 20 peratus pada harga unit tidak bermakna jika injap perlu diganti dua kali lebih kerap.
Adakah amalan pemasangan mempengaruhi berapa lama injap bola PVC bertahan?
Ya, secara substansial. Kimpalan pelarut terlalu banyak simen ke dalam soket boleh menolak pelekat ke dalam ruang bola dan mengunci injap. Mengetatkan sambungan berulir mencecah badan pada akar benang. Paip sokongan berjalan dengan buruk meletakkan beban lentur terus pada badan injap. Memasang injap dengan batang menghala ke bawah memerangkap media di sekeliling pengedap batang. Tiada satu pun daripada ini adalah kecacatan pembuatan, tetapi kesemuanya biasanya dilaporkan sebagai masalah kualiti.
Apakah perkara yang paling berguna untuk bertanya kepada pembekal sebelum membuat pesanan?
Tanya mereka apakah medium, kepekatan, suhu dan tekanan yang akan dilihat oleh injap, dan kemudian tanya produk yang mereka cadangkan dan mengapa. Pembekal yang bertanya soalan tersebut sebelum memetik memahami permohonan itu. Pembekal yang membuat sebut harga serta-merta sedang menjual nombor alat ganti dan risiko ketidakpadanan kekal dengan anda.